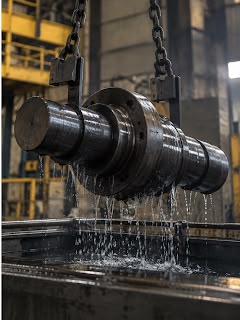
Na manufatura de componentes mecânicos sujeitos a altas solicitações dinâmicas, como eixos de transmissão, engrenagens, acoplamentos e virabrequins, a combinação de elevada dureza com tenacidade é indispensável. Ligas como o SAE 4140 e o SAE 4340 são as maiores referências para essas exigências. No entanto, o processo de tratamento térmico de têmpera, essencial para alcançar a microestrutura martensítica desejada, impõe estresses térmicos e transformacionais ao material.
O aparecimento de trincas durante ou logo após a têmpera representa um dos custos de “não-qualidade mais elevados na fabricação de componentes: refugo de peças usinadas, atrasos na entrega e riscos de falhas em serviço. Compreender que a prevenção de trincas não depende apenas do forno de tratamento térmico, mas começa no design do componente e nas estratégias de usinagem, é o passo decisivo para garantir previsibilidade operacional e reduzir o Custo Total dos componentes.
Para consultar o portfólio completo de barras laminadas, trefiladas, retificadas e forjadas, acesse a linha de Aço para Construção Mecânica da Aços Tarumã.
Por que 4140 e 4340 trincam?
A formação de trincas na têmpera ocorre quando as tensões internas geradas no material superam a sua resistência à tração no estado Austenítico/Martensítico. Nos aços SAE 4140 e SAE 4340, esse fenômeno é potencializado por duas fontes primárias de tensão:
- Tensão Térmica: Derivada do gradiente de temperatura entre a superfície (que resfria e contrai rapidamente) e o núcleo da peça (que permanece aquecido por mais tempo).
- Tensão Transformacional (Mudança de Fase): A transformação da austenita em martensita envolve um aumento volumétrico de aproximadamente 4%. Como a superfície se transforma em martensita antes do núcleo, geram-se severas tensões de tração residuais.
- Aço SAE 4140: Apresenta média-alta temperabilidade. Requer meio de resfriamento severo (geralmente óleo mineral agitado) para garantir têmpera plena em seções maiores.
- Aço SAE 4340: Pela adição de Níquel (1,65% a 2,00%), possui altíssima temperabilidade, permitindo têmpera profunda mesmo em grandes seções cross-sectional. Contudo, essa mesma liga torna o aço mais suscetível ao trincamento se o alívio de tensões intermediário for negligenciado.
Fatores Críticos de Usinagem que Induzem Trincas na Têmpera
Muitas vezes a responsabilidade pela trinca é atribuída exclusivamente à trataria, mas a origem do problema pode residir na etapa prévia de usinagem. Geometria inadequada e tensões residuais do usinado são os principais deflagradores:
- Cantos Vivos e Raios de Canto Insuficientes: Atuam como concentradores de tensão (efeito entalhe). Mudar bruscamente a geometria sem aplicar um raio de concordância adequado multiplica a tensão local durante o choque térmico.
- Marcas de Ferramenta e Rugosidade Elevada: Sulcos profundos deixados por ferramentas de corte gastas ou com avanço excessivo servem como microtrincas pré-existentes para a propagação de falhas.
- Encruamento Superficial por Usinagem Severa: Cortes agressivos sem refrigeração adequada geram uma camada encruada e tensionada na superfície antes mesmo da peça entrar no forno.
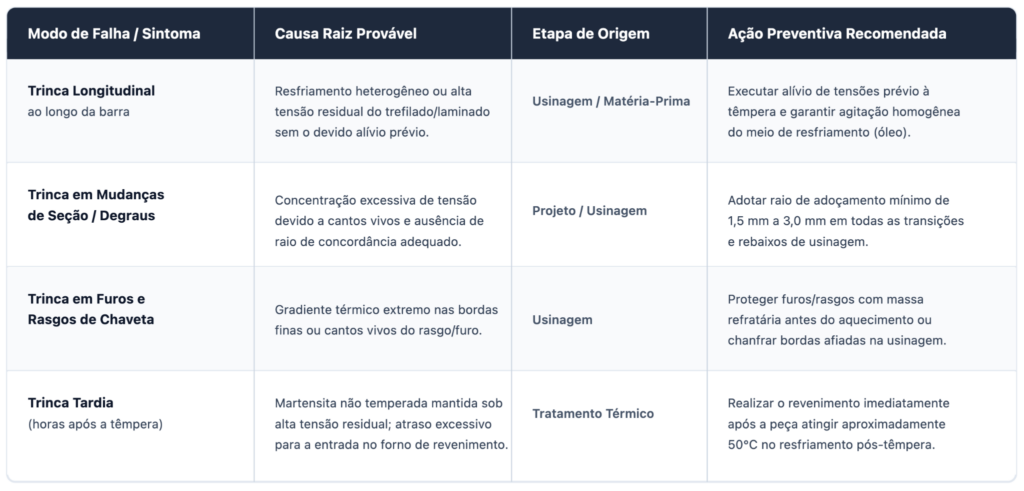
Matriz de Diagnóstico: Origem das Trincas e Ações Corretivas
Diretrizes de Prevenção na Usinagem e Processamento
Para neutralizar o risco de trincamento e assegurar a máxima performance mecânica das ligas SAE 4140 e SAE 4340, a cadeia produtiva deve adotar os seguintes procedimentos:
- Padronização de Raios e Transições Suaves: Evitar cantos em ângulo reto (90). Projetistas e operadores devem especificar e executar raios de concordância em todos os degraus de eixos e fundos de rasgos.
- Tratamento Térmico Intermediário (Alívio de Tensões): Após usinagem pesada de desbaste, recomenda-se realizar um alívio de tensões (entre 600o C e 650o C) antes do acabamento final e da têmpera plena.
- Seleção Adequada do Fornecimento: Utilizar materiais com homogeneidade microestrutural, isentos de descarbonetação excessiva e com rastreabilidade de usina garantida.
Q&A – Guia de Tratamento Térmico e Usinagem
- Por que os aços SAE 4140 e SAE 4340 são mais propensos a trincas de têmpera do que o SAE 1045?
Porque possuem maior temperabilidade devido à presença de Cromo, Molibdênio e Níquel. Isso resulta em uma transformação martensítica mais severa e profundidades de endurecimento muito maiores, gerando tensões internas significativamente mais altas. - Qual é o meio de resfriamento recomendado para temperar o Aço SAE 4140 e SAE 4340?
O meio padrão é o óleo mineral de têmpera com agitação e temperatura controladas (geralmente entre 40oC e 70oC). A têmpera em água deve ser evitada para essas ligas devido à altíssima taxa de resfriamento, que causa trincamento quase inevitável. - O que é o alívio de tensões e quando ele deve ser feito na usinagem?
É um aquecimento subcrítico que elimina as tensões residuais introduzidas por etapas de corte pesado, furação ou forjamento. Deve ser realizado após a etapa de desbaste e antes do tratamento térmico final de têmpera. - Como o raio de concordância previne trincas na têmpera?
O raio distribui as linhas de tensão mecânica e térmica sobre uma área maior. Cantos vivos multiplicam a concentração de tensão, criando o ponto de partida ideal para a nucleação de uma trinca. - Por que o revenimento deve ser feito imediatamente após a têmpera?
A microestrutura martensítica recém-formada é extremamente dura, frágil e sob alta tensão residual. O atraso em levar a peça ao forno de revenimento pode fazer com que ela trinja espontaneamente em temperatura ambiente (trinca tardia). - Qual a diferença entre a temperabilidade do SAE 4140 e do SAE 4340?
O SAE 4340 possui Níquel em sua composição, o que concede temperabilidade superior e permite temperar seções de grandes diâmetros mantendo altas propriedades mecânicas no núcleo, enquanto o 4140 é mais indicado para seções médias. - Marcas de ferramenta de usinagem podem causar falha no tratamento térmico?
Sim. Marcas profundas de ferramenta atuam como entalhes superficiais que concentram tensões durante a contração e expansão volumétrica da têmpera, propagando trincas na superfície da peça. - A Aços Tarumã fornece os aços SAE 4140 e SAE 4340 no estado beneficiado?
Sim. A Aços Tarumã comercializa essas ligas tanto no estado recozido/laminado quanto já pré-beneficiadas (temperadas e revenidas), otimizando o processo produtivo do cliente e eliminando o risco do tratamento térmico posterior. - Como solicitar uma cotação para barras ou blocos de SAE 4140 e 4340?
Entre em contato com a equipe de vendas técnicas da Aços Iguatemi pelo e-mail acostaruma@acostaruma.com.br ou pelo atendimento telefônico (11) 3621-9000.
Qualidade da Matéria-Prima e Processo Integrado
Prevenir trincas na têmpera de aços para construção mecânica exige uma visão integrada que une projeto geométrico, boas práticas de usinagem e controle rigoroso de tratamento térmico. Tão importante quanto o processo é a escolha de um material de procedência garantida, com composição química homogênea e excelente usinabilidade.
A Aços Tarumã distribui aços SAE 4140 e SAE 4340 em barras redondas (laminadas, trefiladas, retificadas e forjadas) e blocos, contando com suporte técnico para orientar a melhor escolha de formato e estado de fornecimento para a sua aplicação.
Para conhecer as opções disponíveis e solicitar uma cotação, acesse:
https://www.acostaruma.com.br/produtos/
Fale com um Especialista
Esperamos que este artigo tenha proporcionado uma visão clara e detalhada, ajudando você a tomar decisões informadas para suas necessidades industriais. Para mais informações e uma ampla gama de produtos, visite nosso site e entre em contato com nossos especialistas ou, se preferir, envie um e-mail para: acostaruma@acostaruma.com.br ou nos consultar pelo telefone ou WhatsApp: (11) 95079-9020.
Se você ainda tem dúvidas sobre qual aço escolher para sua aplicação, ou precisa de apoio técnico para dimensionar seu projeto, a equipe da Aços Tarumã está à disposição para te atender com agilidade, precisão e excelência.
Entre em contato e descubra como podemos ajudar a transformar seu projeto em um sucesso técnico e comercial.
Aços Tarumã – Tradição, tecnologia e excelência em aços especiais.
Para mais informações e uma ampla gama de produtos de aço, visite nosso site e entre em contato com nossos especialistas.
Esperamos que este artigo tenha proporcionado uma visão clara e detalhada sobre as diferenças entre os diferentes tipos de Aços, ajudando você a tomar decisões informadas para suas necessidades industriais. Mas, se ficou com alguma dúvida ou se você deseja saber, entre em contato agora mesmo ou, se preferir, envie um e-mail para: acostaruma@acostaruma.com.br ou nos consultar pelo telefone ou WhatsApp: (11) 95079-9020

A Aços Tarumã tem o Aço Ferramenta que atende as suas necessidades.
A Aços Tarumã conta com maquinas diversas e profissionais altamente gabaritados para entregar matérias que atendam à diferentes expectativas e necessidades.
Desde 1998, a Aços Finos Tarumã atua no fornecimento de Aço Ferramenta com foco no melhor atendimento aos nossos clientes, vivendo a nossa missão: “Oferecer produto com presteza e excelência, apoiadas na competência, no constante aprimoramento de nossos recursos humanos e de nossa infraestrutura, visando garantir aos nossos clientes sempre o melhor atendimento.
A nossa equipe está orientada e treinada para equilibrar qualidade e segurança, com rapidez e qualidade em todos os processos, desde o recebimento de materiais até a nossa expedição de peças prontas.
Nosso negócio é diversificado e altamente competitivo e a Aços Finos Tarumã tem o compromisso de ultrapassar barreiras que impeçam a velocidade e a pontualidade para entregar, sempre, a melhor solução para os nossos clientes.